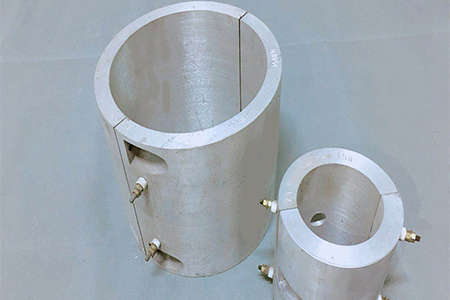
电加热圈
电加热圈,也常被称为电热圈或发热圈,是一种将电能高效转化为热能的环形加热元件。它像一条“加热腰带”,紧密包裹在注塑机、挤出机等设备的料筒或模具外壁上,通过热传导使塑料、橡胶等材料稳定熔融,是工业产线上不可或缺的“耗材”。
核心工作原理
电加热圈最主流的工作方式是电阻加热,其过程遵循焦耳定律:
电能转换: 电流通过内部的高电阻合金发热丝(如镍铬合金),电能被转化为热能。
热量传导: 发热丝被绝缘材料(如云母、陶瓷、氧化镁粉)包裹并固定,热量通过传导、辐射等方式均匀地传递到外部的金属壳体(如不锈钢、铸铝)。
目标加热: 加热圈紧贴被加热物体(如料筒),将热量高效传导过去,整个过程由温控系统(如PID控制器、热电偶)进行精确调节,实现恒温或程序控温。
主流类型与特点
根据绝缘材料和结构的不同,工业上常见的电加热圈主要分为以下几类,它们各有侧重,没有“全能款”,只有“更合适”的选择:
表格
下载为表格
导出为图片
类型 核心特点 典型工作温度 适用场景
不锈钢云母加热圈 结构灵活、成本适中、导热均匀、安装方便 150–500℃ 注塑机/挤出机料筒、包装机械、常规工业加热
陶瓷加热圈 耐高温、绝缘性好、耐腐蚀、热效率高、寿命长 300–800℃ 高温挤出、高腐蚀性物料(如PVC)、食品医药级设备
铸铝加热圈 热容量大、温度均匀性极佳、机械强度高、可集成冷却 可达400℃ 高精密注塑、医疗耗材挤出、对温度稳定性要求极高的领域
电磁感应加热圈 热效率极高(>95%)、升温快、料筒表面温度低、节能30%-80% 取决于料筒材质 老旧设备节能改造、高负荷连续生产工况
选型与使用五大误区
在选型和使用电加热圈时,务必避开以下常见误区,否则可能导致温度失控、寿命缩短甚至安全事故:
误区一:只看功率,不看匹配性
正解: 关键要看单位面积功率(W/cm²),即表面负荷。功率过高而散热不良,会导致加热圈自身过热烧毁;功率过低则升温慢、效率低。例如,陶瓷加热圈建议常规设备表面负荷选在2.0–2.8 W/cm²区间。
误区二:温度标称 ≠ 实际控温能力
正解: 加热圈标称“最高600℃”仅代表其材质极限。实际控温精度取决于温控器响应速度、热电偶位置及PID参数。新手建议优先选择带内置热电偶、支持PID反馈的型号,并关注温度波动范围(如±3℃)。
误区三:材质万能,一“圈”通用
正解: 每种材质都有其最佳工况。云母圈怕潮怕震,陶瓷圈耐高温但较脆,铸铝圈均匀但成本高。必须根据工作温度、介质腐蚀性、振动环境等综合选择。
误区四:忽略安装尺寸公差
正解: 标称尺寸与实际尺寸可能存在偏差。例如,内径偏差±1.5mm就可能导致加热圈无法紧贴料筒,使传热效率下降30%以上。采购时务必确认内径、厚度、弧度半径等实测值。
误区五:把“厂家直销”等同于“技术可靠”
正解: 外观相似的产品,内部工艺可能天差地别。电阻丝绕制张力不均、绝缘层厚度不足、烧结工艺不达标都可能导致早期击穿。应优先考察厂家是否提供出厂检测报告、老化测试记录及3个月以上质保。
选型关键考量
在选择电加热圈时,建议从以下几个维度进行系统评估:
工况匹配: 明确最高工作温度、所需温度均匀性、是否存在腐蚀性气体或液体、设备振动情况。
功率与尺寸: 根据被加热物体的质量、比热容、升温时间要求计算所需功率,并精确测量安装尺寸,确保紧密贴合。
控制方式: 是否需要PID精准控温、多段程序升温、超温保护、远程监控或与工厂MES系统对接。
安全与认证: 确认产品是否具备超温保护、漏电保护等安全功能,以及是否需要CE、UL、防爆等认证,特别是用于易燃易爆或食品医药行业。
供应商实力: 考察其是否具备从绕丝、灌粉、烧结到老化测试的全流程生产能力,以及窑炉温控精度(±5℃以内才算达标)、原材料批次检测报告等品控细节