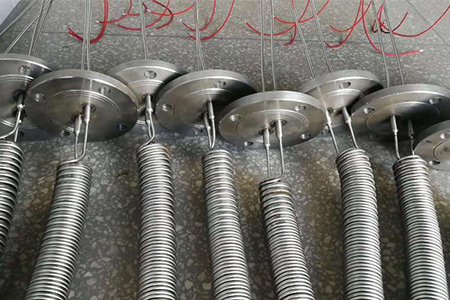
螺栓电加热棒
螺栓电加热棒是一种专门用于汽轮机、锅炉及其他承压容器大型螺栓装拆的电加热工具。其核心原理是将加热棒插入螺栓的中心孔内通电加热,使螺栓受热膨胀伸长,从而便于螺母的拆卸或紧固——紧固时加热使螺栓伸长,拧紧螺母后取出加热棒,螺栓冷却收缩即产生精确的预紧力。
螺栓加热棒基于焦耳热效应工作:电流通过内部高电阻电热合金丝产生热量,热量经氧化镁粉绝缘导热层传导至不锈钢保护套管壁,再由套管壁通过接触传导加热螺栓中心孔内壁,使螺栓整体均匀受热膨胀。加热时要求发热均匀,不允许有局部过热现象,以免损伤螺栓材料性能。 基本结构
螺栓加热棒为多层同心结构,从内到外依次为:
发热芯:采用0Cr27Al7Mo2高电阻电热合金丝,工作温度400℃
绝缘填充层:高纯度氧化镁粉(符合HG3-1294-80标准),须经烘干后使用,兼具绝缘和导热功能
保护套管:1Cr18Ni9Ti耐热不锈钢管,经冷拔缩管成型,内部去除毛刺后用汽油或煤油清洗并吹干
冷端封口:密封严密,防止潮气进入破坏绝缘
引出线:合金电阻丝与引出线连接处牢固可靠,不得有松动
类型 特点 适用场景
直型(硬管) 刚性直棒,结构简单,插入方便 中心孔直通、无弯曲的螺栓
软型(软管) 柔性可弯曲,适应性强 中心孔有弯曲或空间受限的螺栓
半软型 介于直型和软型之间 轻度弯曲的中心孔
线缆式(Coiled) 柔性电缆缠绕成螺旋状,可定制任意外径和长度 顶部空间不足、无法插入刚性加热棒的场合
按控制方式分
标准型:配套直流可调式控制柜使用,手动调节加热功率和时间
智能温控型:配备PID温控模块,可精确设定升温曲线,适用于对温度敏感的高合金钢螺栓
防爆型:外壳及电气元件符合防爆标准,适用于石油化工、天然气等易燃易爆场所
执行标准 ZBK54019-88
额定电压 220V±20V / 直流100V / 低压50V
直径规格 10mm~30mm
长度范围 100mm~4500mm
表面功率密度 8~11W/cm²
功率偏差 ±5%
工作温度 400℃
绝缘电阻 ≥50MΩ
耐压 1500V/1min无击穿
热态泄漏电流 每千瓦不大于0.5mA
插入部分直径偏差 -0.20mm / -0.50mm
中心线直线度 ≤1m以内±0.3mm,1~2m以内±0.4mm
底部冷端长度 25~30mm
累计使用寿命 ≥50小时(间断加热工况)
应用领域
电力行业:汽轮机汽缸大螺栓拆装、锅炉法兰螺栓热紧固,是最核心的应用场景
石油化工:反应釜、换热器、管道法兰等大型螺栓的拆装维护
煤化工:合成塔、气化炉等高温高压设备螺栓检修
重型机械:大型压力容器、锻压设备螺栓紧固
船舶工程:船用柴油机、锅炉等大型螺栓维护
🛠️ 使用方法
准备阶段:确认电源已关闭,检查加热棒绝缘电阻合格,确认加热棒直径与螺栓中心孔配合间隙在0.8~1.3mm范围内
插入加热棒:将加热棒插入螺栓中心孔内,确保插入到位,加热位置为螺杆段,避免直接加热螺纹和螺母部分
通电加热:连接控制柜,设定加热时间和功率,开始加热。每次加热时间一般为10~20分钟
拆装操作:螺栓膨胀后迅速进行螺母拆卸或紧固操作
取出加热棒:操作完成后及时取出加热棒,外壳必须良好接地
安全注意事项:严禁将火把等明火直接插入螺栓孔内静止加热,以防孔壁局部过热产生裂纹。加热时中心孔壁温度不得超过螺栓最高使用温度。
与传统加热方式的对比
对比项 螺栓加热棒 热空气对流加热 明火加热
加热均匀性 均匀 较均匀 不均匀,易局部过热
安全性 高(无明火) 高 低(火灾风险)
温控精度 可精确控制 可控制 难以控制
适用温度 ≤400℃ 250~450℃ 不可控
操作便捷性 插入即用 需配套气源设备 操作复杂
匹配螺栓中心孔直径:标准产品适用于中心孔直径22.6±0.2mm的螺栓,其他规格需与制造商协商定制
确定插入长度:根据螺栓长度选择加热棒长度,注意底部冷端长度(25~30mm)不计入有效发热长度
选择结构形式:直通孔选直型,弯曲孔或空间受限选软型,顶部空间不足选线缆式
确认电压等级:根据现场供电条件选择220V交流、100V直流或50V低压
防爆要求:石化等危险区域必须选用防爆型
配套控制柜:加热棒需配套直流可调式控制柜使用,智能温控型可实现精确升温曲线控